百科知识

塑料按树脂的基本行为分类 热塑性塑料 热塑性塑料在加热时能够熔化,冷却时凝固,可以反复加热和冷却而不会发生化学变化。热塑性塑料的分子结构是由长链状分子组成,这些分子之间通过较弱的范德华力结合在一起。当热塑性塑料被加热时,范德华力被破坏,分子链开始移动,塑料变得柔软并熔化。当塑料冷却时,分子链重新
 2024-01-06

塑料的主要性能特点如下: 重量轻:塑料的密度通常较小,比金属和玻璃等材料轻得多,因此易于运输和使用。 强度高:某些塑料的强度很高,甚至可以与金属媲美。例如,碳纤维增强塑料的强度甚至高于钢。 韧性好:塑料具有良好的韧性,可以承受较大的变形而不开裂。 耐腐蚀性强:塑料耐腐蚀性强,不易
2024-01-06

塑料注射成形原理及其特点 塑料注射成型原理 塑料注射成型是一种将熔融塑料注入模具中,冷却固化后得到制品的方法。其基本原理是将塑料颗粒加热熔化成液态,然后通过螺杆或柱塞将熔融塑料注入模具型腔中,在模具中冷却固化,形成制品。 塑料注射成型的特点 生产效率高。塑料注射成型是一种连续生产方
2024-01-06

塑料挤出成形方法简介 塑料挤出成形是将熔融状态的塑料材料连续均匀地从挤出机的机头挤出,然后通过模具成形的方法。挤出成形是塑料加工中最重要的一种成型方法,广泛应用于薄膜、板材、管材、异型材、电线电缆护套和注塑成型件的生产。 塑料挤出成形工艺主要包括以下几个步骤: 配料:将各种塑料原料、助剂
2024-01-06

塑料吹塑成形的方法包括: 挤出吹塑:将熔融塑料挤出成管状,然后用压缩空气将管状塑料吹胀成型。这种方法适用于生产管状、瓶状或球状制品。 注射吹塑:将熔融塑料注射成型成瓶状或球状的预制品,然后用压缩空气将预制品吹胀成型。这种方法适用于生产更复杂的制品,如瓶子、水壶等。 注塑拉伸吹塑:将熔
2024-01-06
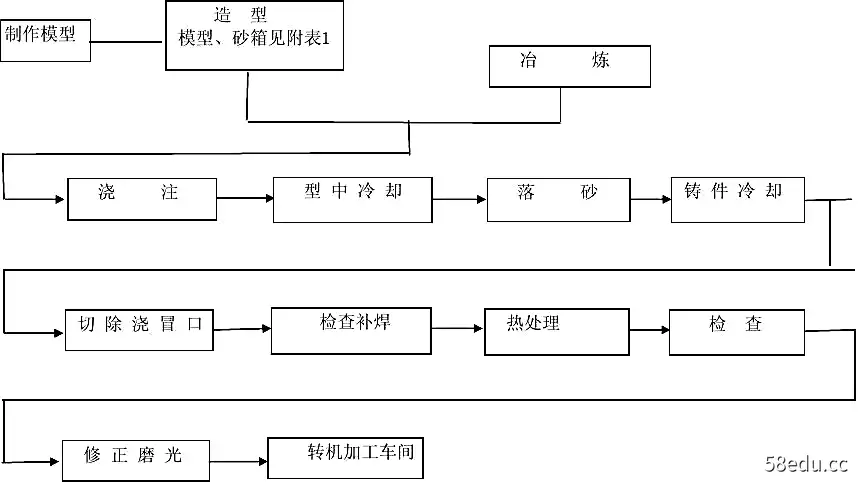
压力铸造的特点: 高生产率:压力铸造可以实现自动化生产,生产效率高,铸件质量稳定。 高精度:压力铸造可以生产出高精度、高表面质量的铸件,尺寸精度可达CT6-CT7级,表面粗糙度可达Ra6.3-12.5μm。 高强度:压力铸造可以生产出高强度、高刚度的铸件,其强度可与锻件媲美。
2024-01-06

焊接按焊接过程的工艺特点的分类主要有以下几种: 电弧焊:电弧焊是利用电弧产生的热量使金属熔化而实现焊接的一种方法。电弧焊根据电弧产生的方式不同,可以分为: 直流电弧焊:直流电弧焊是利用直流电产生的电弧来熔化金属的焊接方法。直流电弧焊可以分为: 手工电弧焊:手工电
2024-01-06

手工电弧焊简介: 手工电弧焊,又称手弧焊,是一种广泛应用于金属材料焊接的电弧焊工艺。它利用焊条与工件之间的电弧产生的高温熔化焊条和工件表面,形成熔池,凝固后形成焊缝,从而实现金属材料的连接。 手工电弧焊的特点: 焊接过程简单,操作方便,设备成本低,适用范围广。 焊缝质量好,熔合良好,
2024-01-06

气割金属应满足的条件: 工件材料必须是可燃的。这意味着工件必须能够在氧气中燃烧。常见的可燃金属包括碳钢、低合金钢、不锈钢和铝。 工件厚度必须合适。气割通常用于切割厚度在 3 毫米到 100 毫米之间的金属。如果工件太薄,就会被烧穿;如果工件太厚,则切割速度会很慢。 气割需要
2024-01-06

焊接电弧与焊接过程 焊接电弧 焊接电弧是一种高强度的电气放电,它产生于焊接电极与工件之间。电弧的温度极高,可达数千摄氏度,足以熔化金属并形成熔池。焊接电弧的形成与维持需要满足一定的条件,包括: 电极与工件之间必须有足够的接触面积,以确保良好的导电性。 电极与工件之间的间隙必须适当,太
2024-01-06